Platform voor de voedingsverwerkende- & drankenindustrie
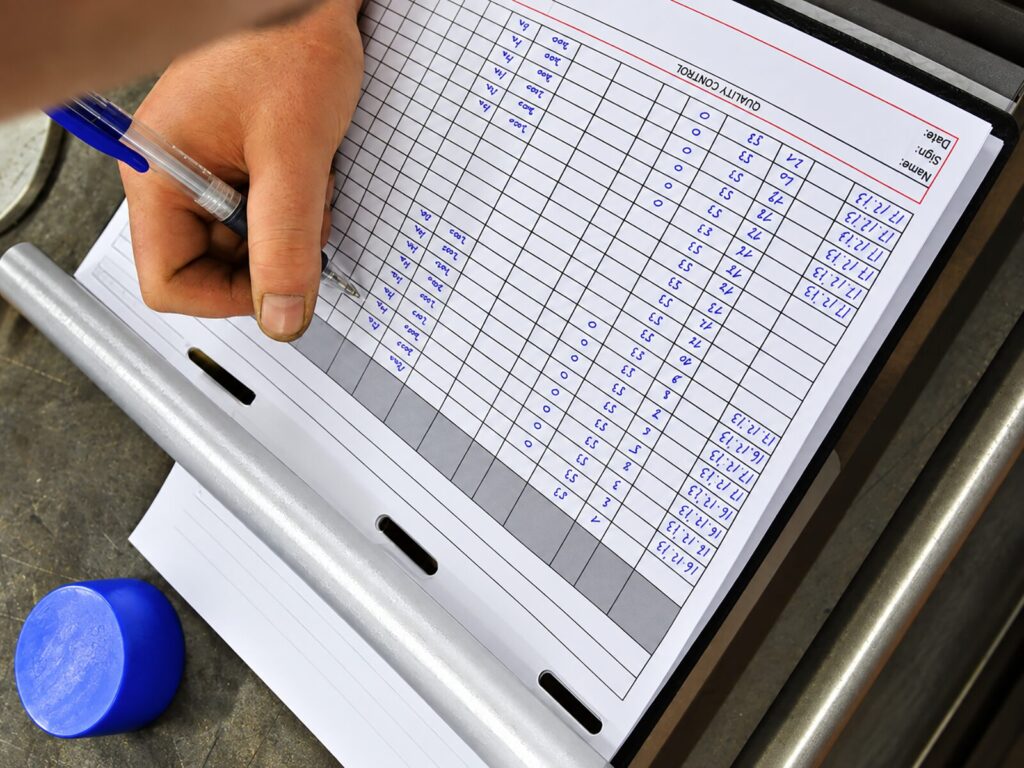
Bij industrieel leidingwerk beoordeelt men doorgaans wat zichtbaar is: de afwerking, de strakke lijn, het uitzicht van de naad. Maar in de voedingsindustrie zit de echte kwaliteit aan de binnenzijde, daar waar het product passeert. Een las die er aan de buitenkant onberispelijk uitziet, kan binnenin alsnog een hygiënerisico vormen. Pivaco legt uit waarom het lasdossier daarom even belangrijk is als de las zelf.
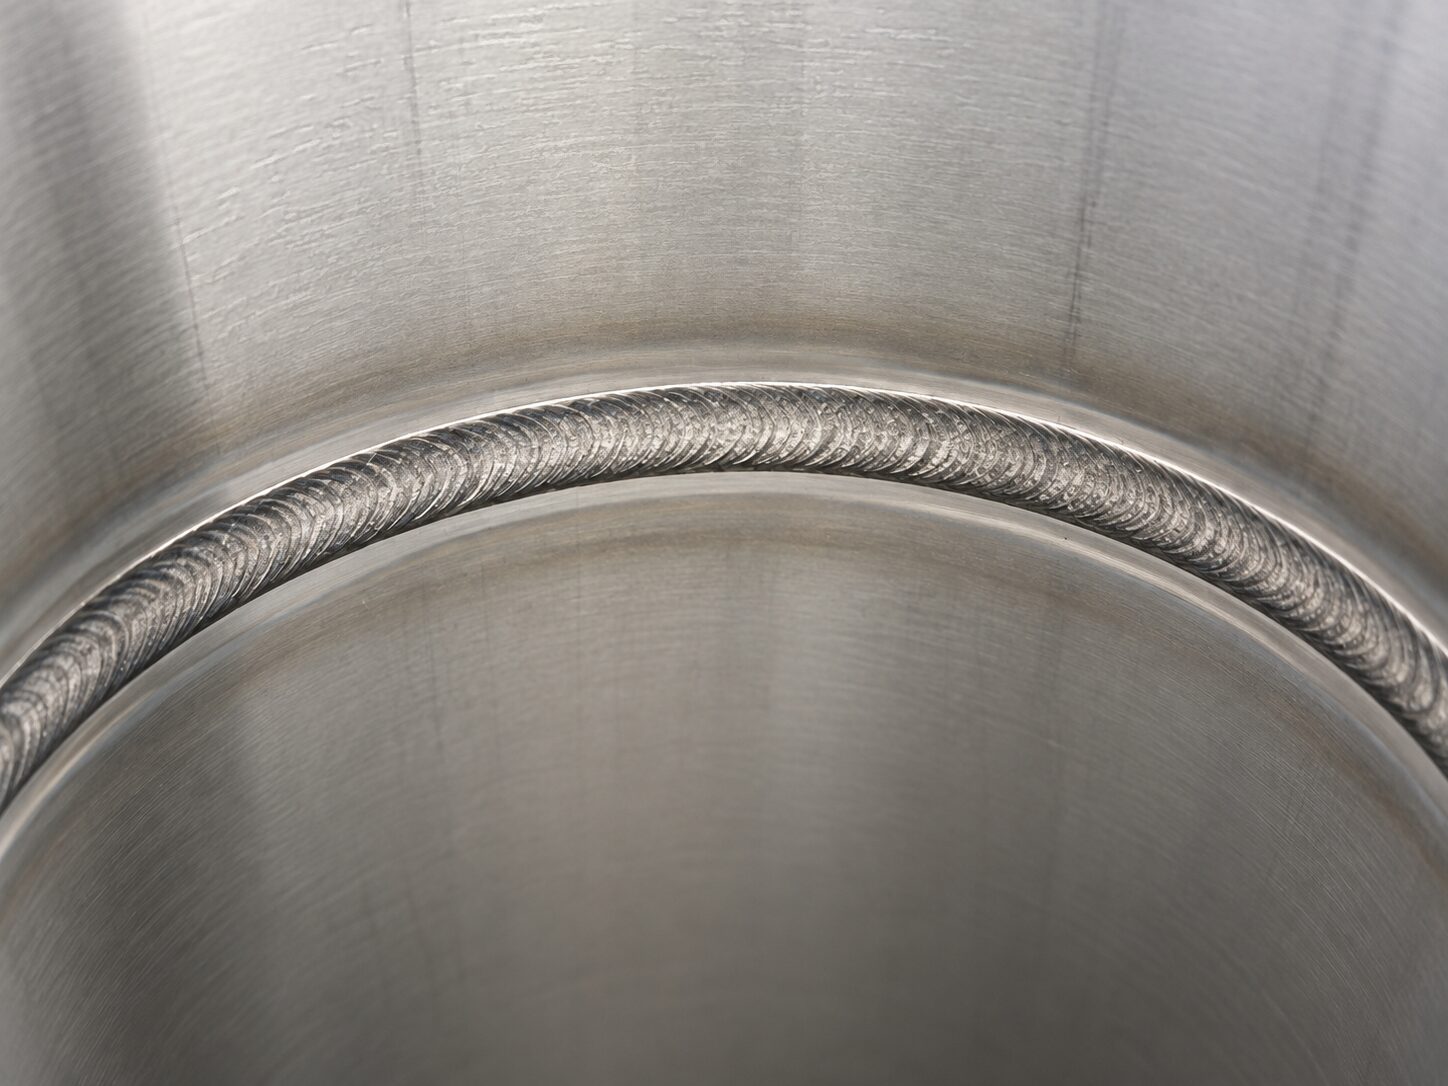
Wie een nieuwe installatie in gebruik neemt, ziet een glanzend leidingtracé. Wat hij niet ziet, is wat zich afspeelt in de fractie van een seconde waarin twee buiseinden samensmelten. Net daar wordt bepaald of die installatie over tien jaar nog altijd reinigbaar is of dat er zich residu vastzet op plekken die niemand ooit inspecteert. "Voor procesleidingen in direct productcontact is de kwaliteit van de lasnaad vaak kritischer dan het basismateriaal zelf", zegt Jeffrey Nicque, Projectleider bij Pivaco. "Je kan het beste rvs 316 gebruiken, maar als de doorlassing niet klopt of als er oxidatie optreedt aan de binnen- zijde, heb je jouw hygiënische prestaties alsnog weggegeven."
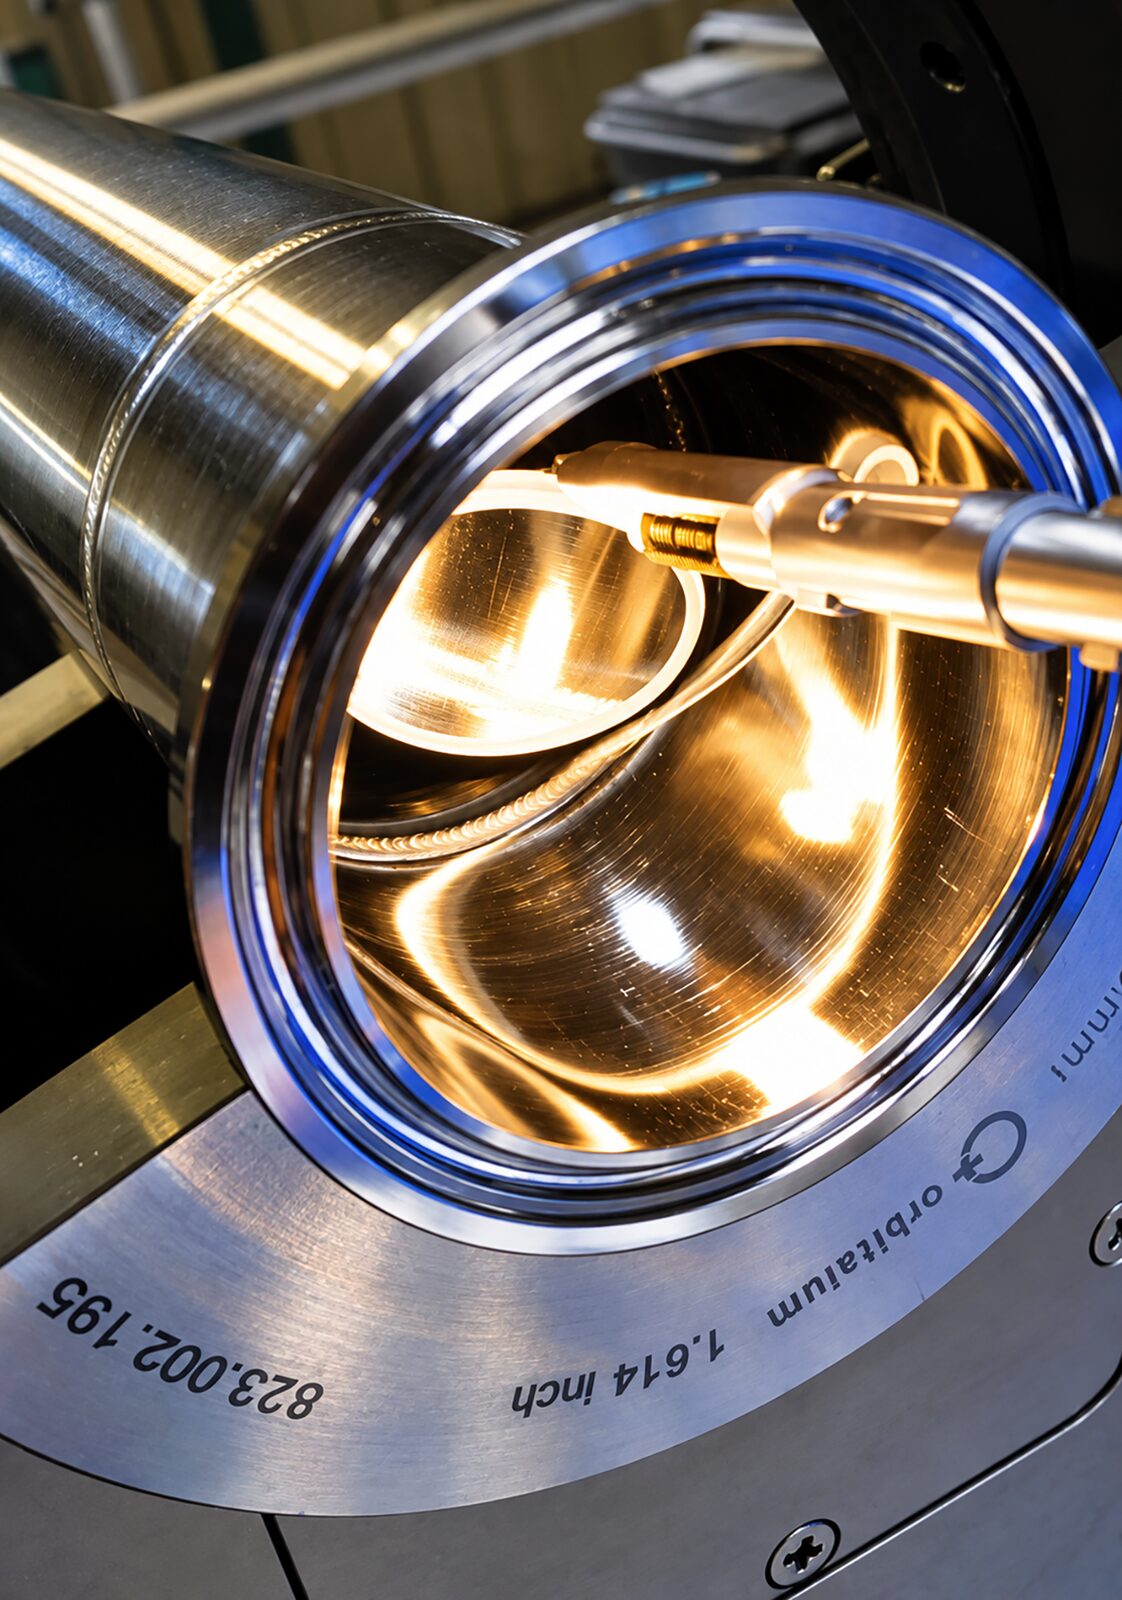
Bij het lassen van rvs ontstaat aan de achterzijde van de naad oxidatie, zodra zuurstof in contact komt met het verhitte metaal. Die verkleuring — van lichtgeel tot diepblauw — is niet louter cosmetisch. Ze wijst op een aangetaste chroomoxidelaag, precies de laag die het staal zijn corrosiebestendigheid geeft. Daarom wordt gewerkt met backing gas: de binnenzijde van de buis wordt tijdens het lassen afgeschermd met argon. "Dat kost tijd en het kost gas", zegt Nicque. "Maar het alternatief is een las die van buiten perfect oogt en van binnen een aanhechtingspunt vormt voor micro-organismen. In een afvullijn is dat geen theoretisch risico."
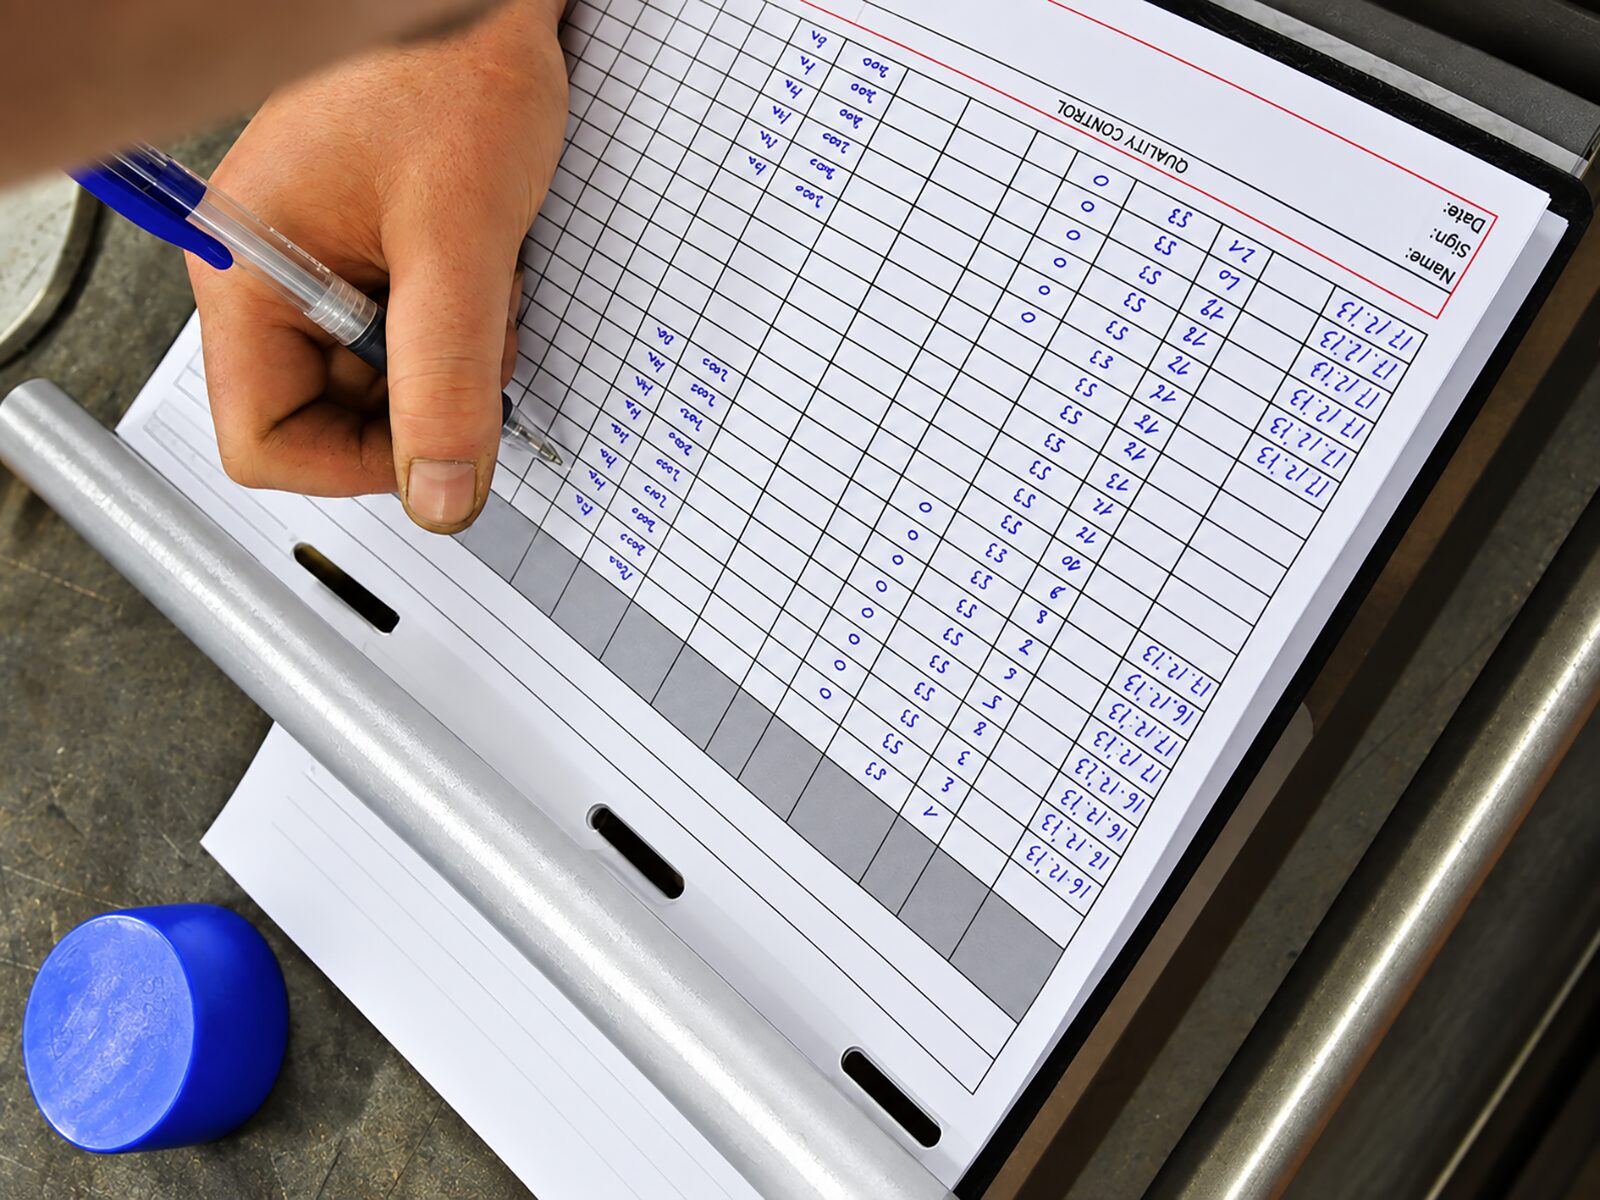
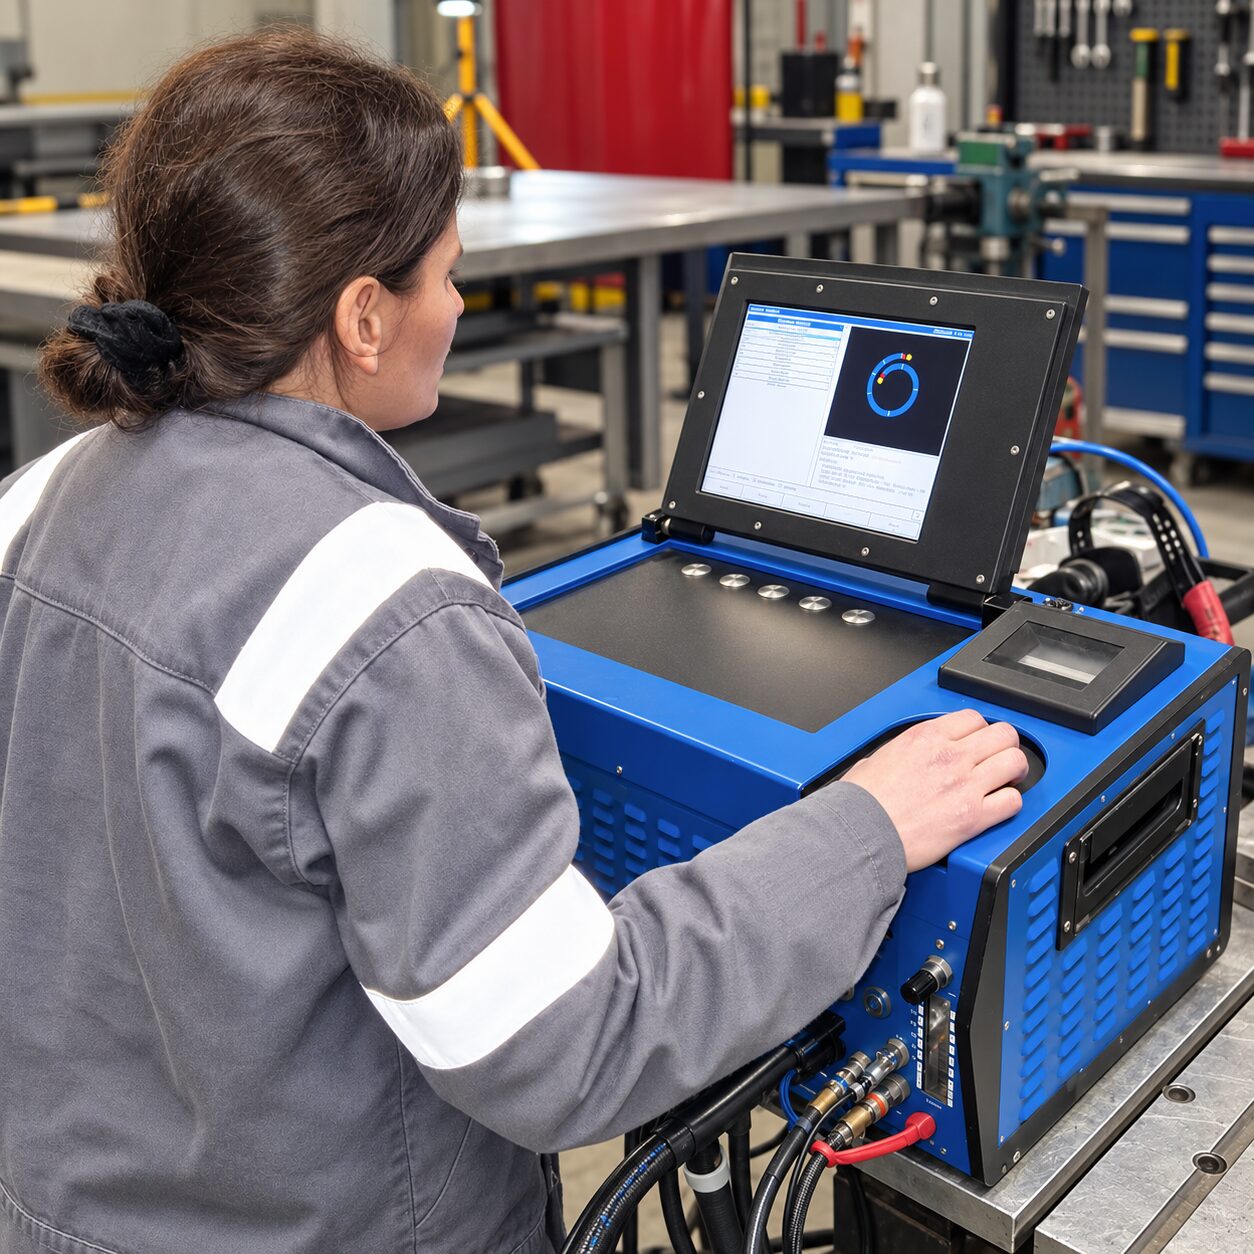
Lassen volgens gekwalificeerde procedures betekent dat elke parameter vastligt: stroomsterkte, snelheid, gasdebiet, warmte-inbreng. Die procedures worden vooraf beproefd en gedocumenteerd. Wie last, is daarvoor gekwalificeerd en dat is aantoonbaar. Bij orbitaal lassen registreert de machine bovendien elke las afzonderlijk. "Je krijgt een logboek van wat er effectief gebeurd is, niet van wat er had moeten gebeuren", verduidelijkt Nicque. "Dat maakt het verschil bij een audit, maar ook bij een probleem drie jaar later. Dan kan je terug naar de bron."
Naast visuele inspectie zet Pivaco waar nodig endoscopische controle in: een camera die de binnenzijde van kritische lassen in beeld brengt. Voor lijnen in direct productcontact is dat vaak de enige manier om zekerheid te krijgen zonder te demonteren. Het sluitstuk is de nabehandeling. Beitsen verwijdert de oxidehuid en eventuele vervuiling, passiveren herstelt de beschermende chroomoxidelaag. "Dat is geen afwerking, dat is functioneel", benadrukt Nicque. "Wie die stap overslaat, levert een installatie af die versneld zal degraderen. Je ziet het alleen niet meteen."
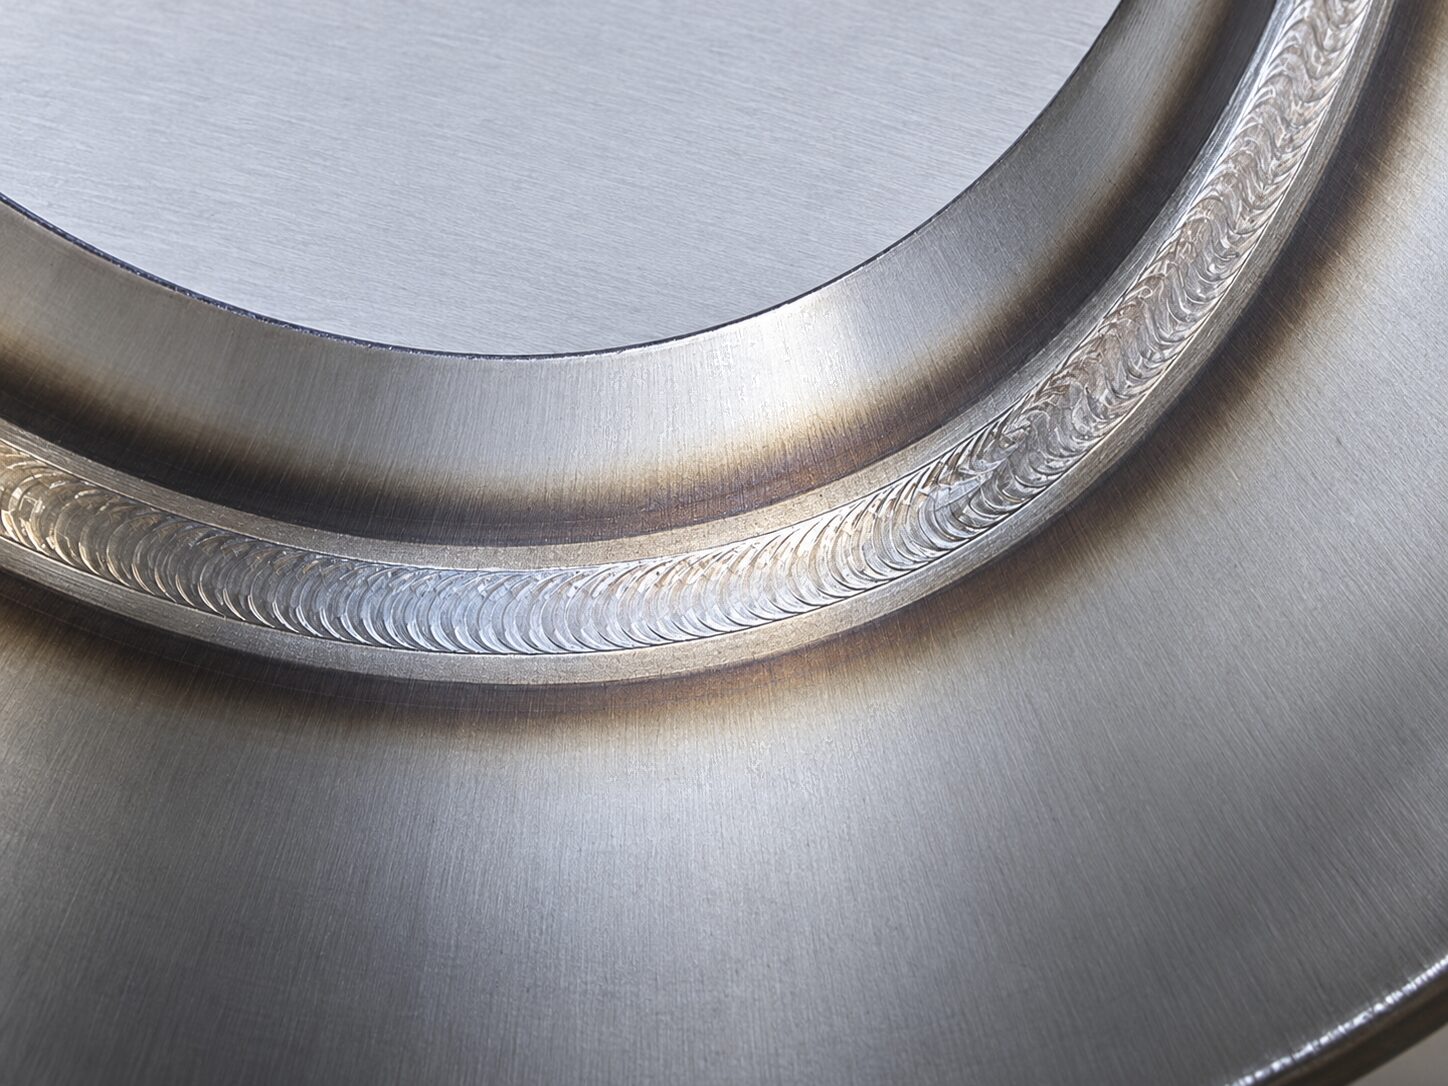
Voor een projectleider in de voedingsindustrie vertaalt dit zich naar concrete vragen bij offertevergelijking. Wordt er met backing gas gewerkt? Zijn de lasprocedures gekwalificeerd? Is er traceerbaarheid per las? Wordt er gebeitst en gepassiveerd, en wordt dat gedocumenteerd? "Die vragen maken een offerte duurder", erkent Nicque. "Maar ze maken ook het verschil tussen een installatie die twintig jaar meegaat en één waar je binnen vijf jaar aan moet beginnen herstellen. In een sector waar een hygiënisch incident een productiestop betekent, is dat geen detail." Het lasdossier is uiteindelijk geen administratieve verplichting. Het is het enige tastbare bewijs van kwaliteit die je nooit met het blote oog zal zien.
Neem dan rechtstreeks contact op met Pivaco.
 Contact opnemen
Pivaco — Your pipeline to a flowing productionPivaco is uw partner in industrieel leidingwerk. Wij zorgen ervoor dat uw turnkey piping project van utiliteits- en procesleidingen soepel en deskundig verloopt — van engineering tot oplevering. Dankzij een grondige voorbereiding in ons eigen atelier beperken we de impact op uw site tot een minimum. Onze expertise […]
Bekijk Bedrijfsprofiel